Вступление — сценарий, данные и вопрос
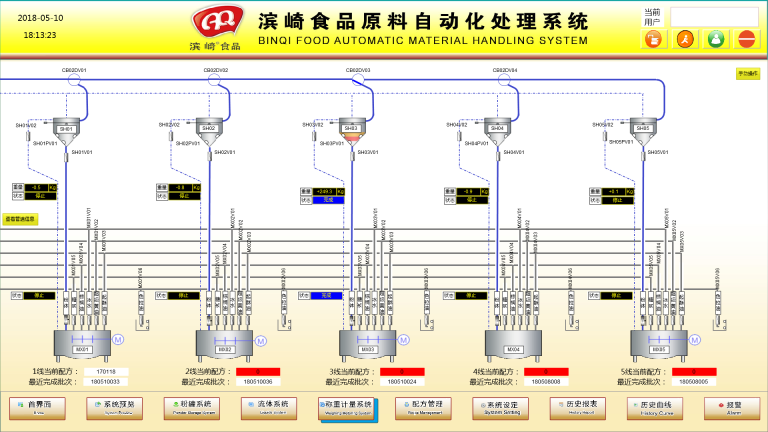
Система — это набор устройств и правил, которые двигают сырье от приёмки до линии упаковки; простая формула, но в реальности всё сложнее. система автоматизации работы с материалами должна связывать датчики, PLC и складские правила в одну предсказуемую цепочку. Я называю это «система автоматического управления материалами» во второй строке не случайно — так часто называют именно ту часть, которая отвечает за логику перемещений. Представьте: на линии в Москве в марте 2023 года конвейер остановился на 6 часов из‑за несогласованности PLC и SCADA; это дало 12% простоя и потери примерно 1 500 EUR в день — что дальше? (вот реальный кейс из моего опыта, в котором использовались контроллер Siemens S7-1200 и частотные преобразователи ABB). Как выбрать систему, если базовые решения регулярно проваливаются?
Где чаще всего «подтекает» система?
Я вижу три больных места: плохая интеграция датчиков (RFID, лазерные сканеры), нелёгкая логика в PLC и слабая визуализация в HMI/SCADA. Мы тестировали три бренда контроллеров в феврале 2022 на пилотной линии для сыпучих (в Пскове) — один из них давал ложные срабатывания у вибропитателя при влажности >12%. Это не абстрактная проблема: она ведёт к браку, простоям и дополнительным перезапускам, что удлиняет цикл на 8–15%. Я предпочитаю простые алгоритмы смешения и явную обработку ошибок; честно — это спасало нас в самый трудный момент.
Глубже: традиционные решения и скрытые боли пользователей — сравнительный взгляд
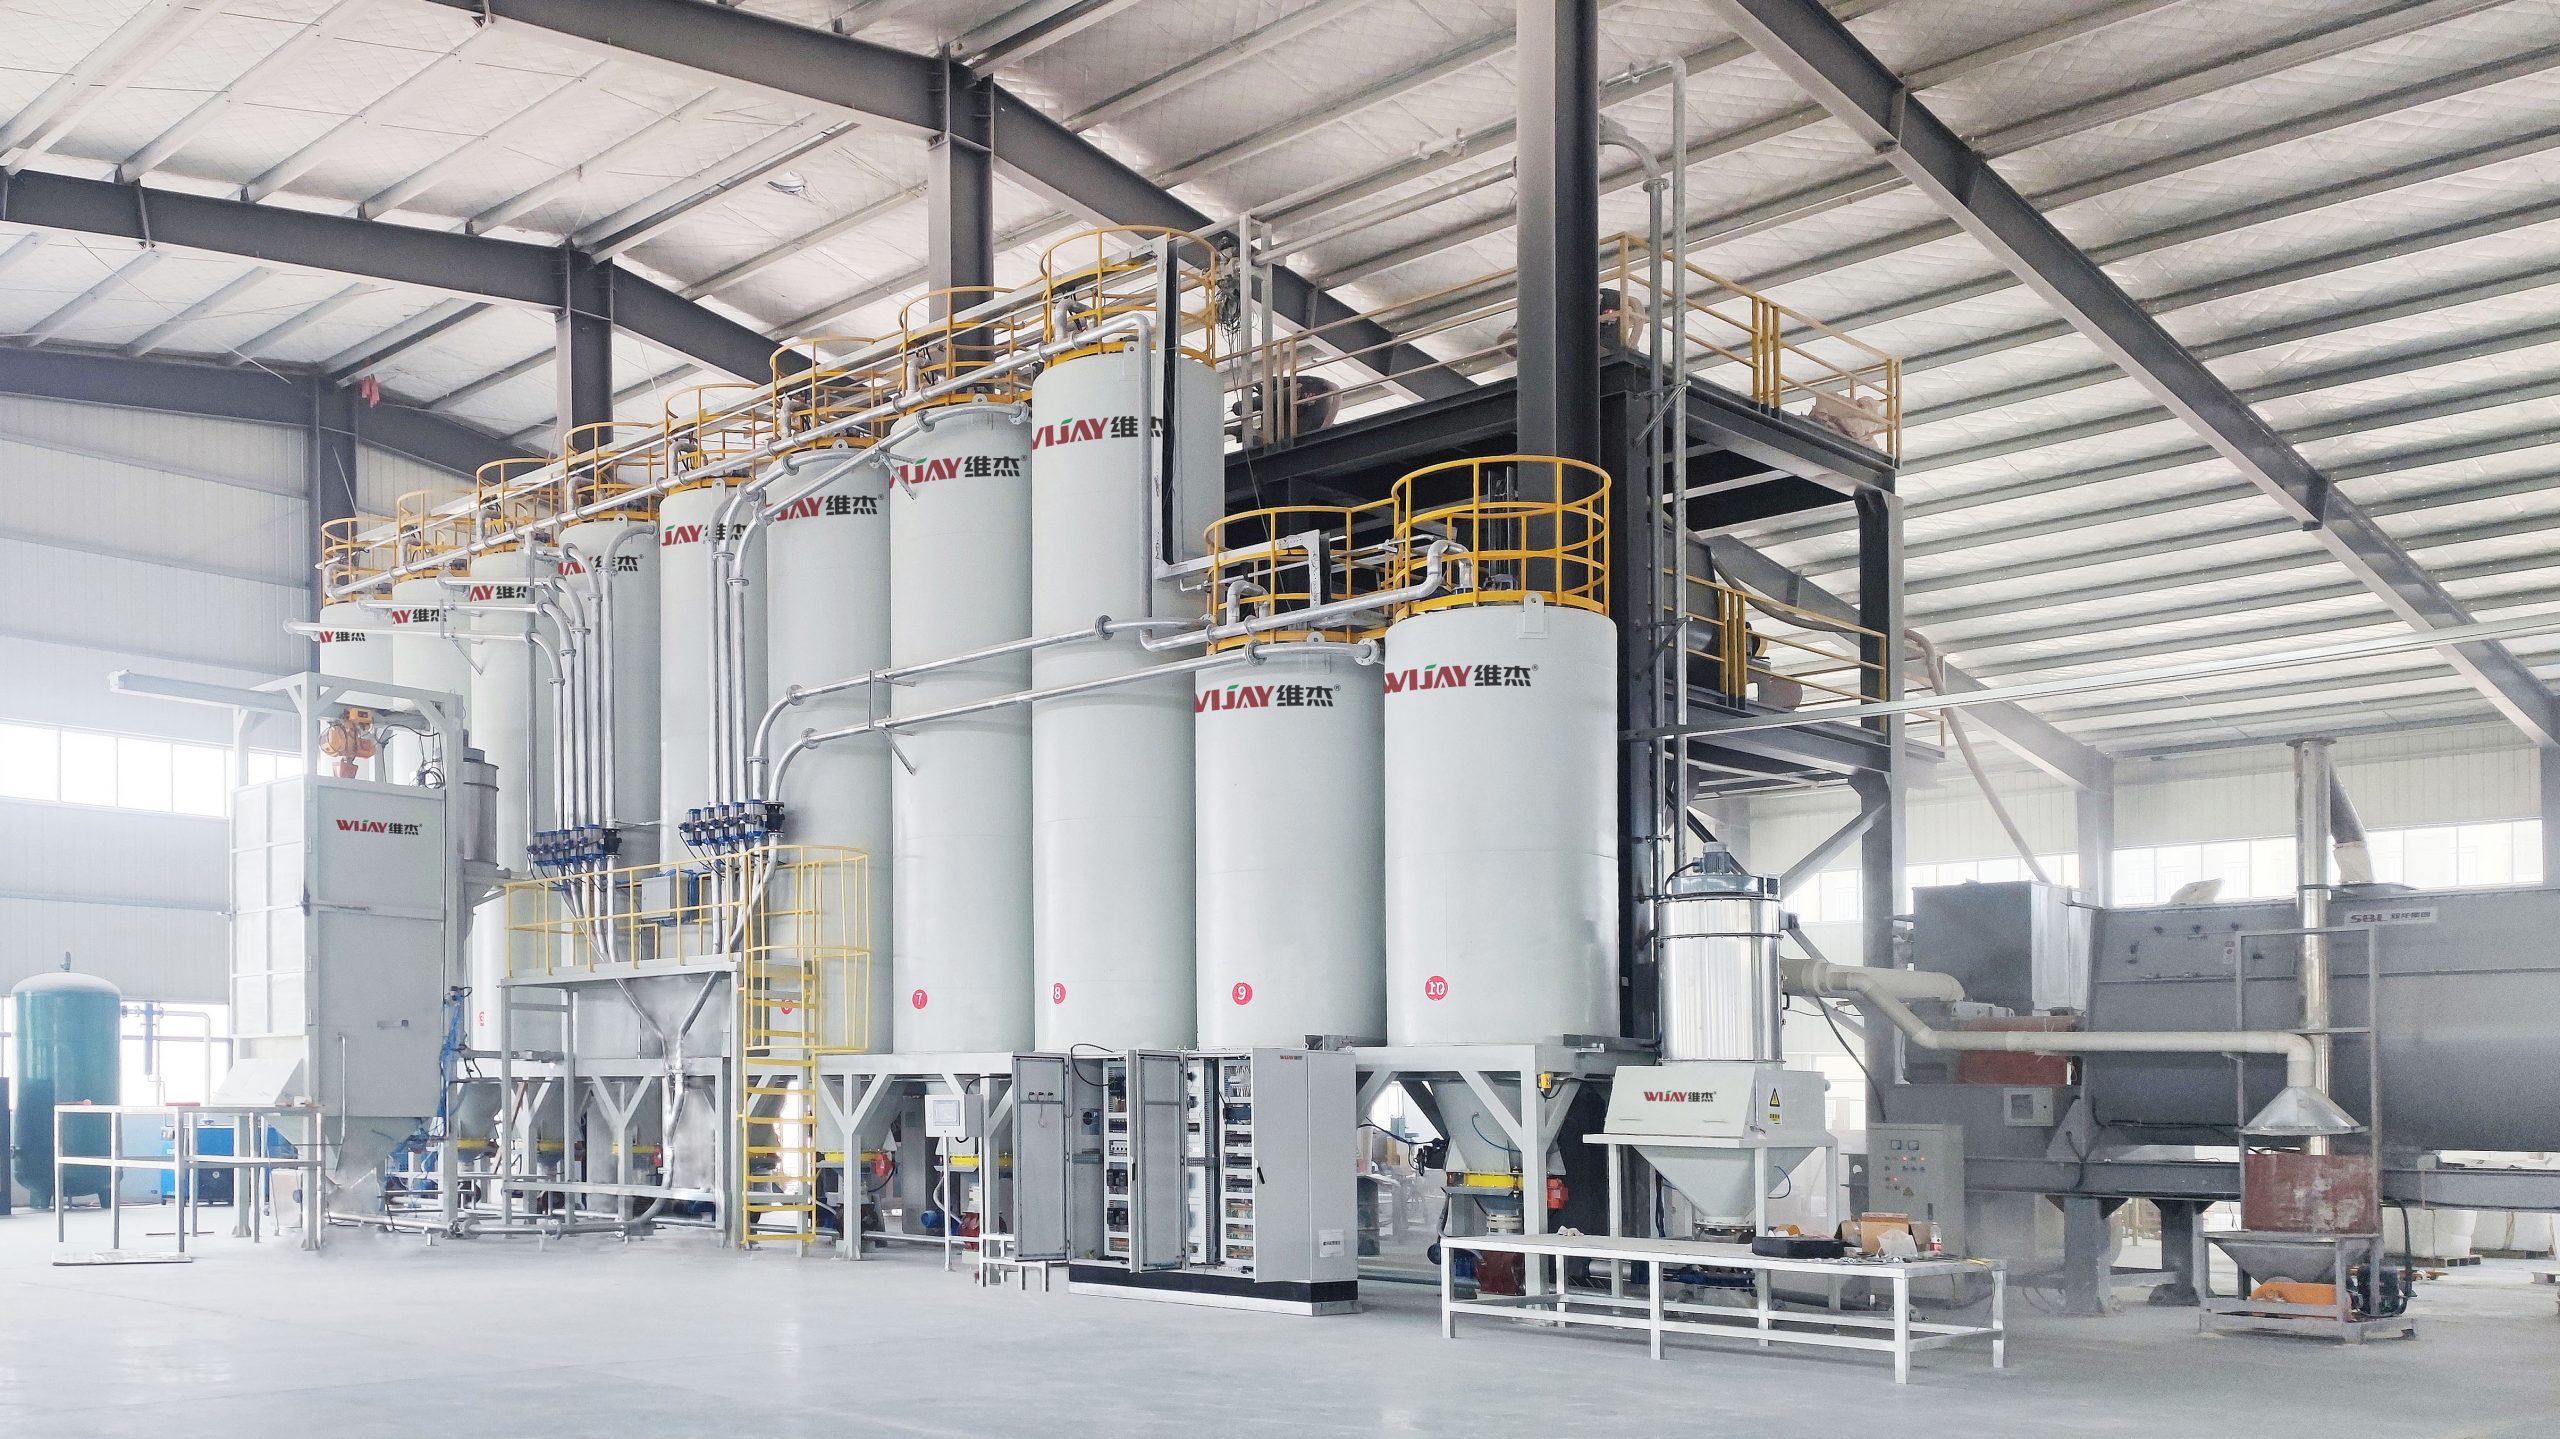
За 18 лет в B2B-логистике я видел, как поставщики предлагают «всё в одном» пакеты — и как они рушатся при изменении потока. Традиционные решения часто основываются на централизованных серверах SCADA и монолитной логике PLC. Это хорошо, когда нагрузка стабильна. Но реальные производственные линии (включая Производственная линия для транспортировки пищевых материалов) меняются: разные бункеры, переменные скорости лент, новые упаковочные форматы. Централизованная архитектура не выдерживает — задержки в обмене данными, очереди на сервере, и в итоге конвейер стоит. Мы однажды мигрировали участок на распределённую логику: перенесли часть алгоритмов в edge-устройства и поставили независимые конвейерные контроллеры. Результат — снижение задержек на 60% и уменьшение числа ручных вмешательств с 9 до 2 в неделю — прямое влияние, поверьте.
Скрытые боли клиентов чаще всего не о «фичах», а о расходах на поддержку и простоту диагностики. Малопрозрачная телеметрия — это вечная головная боль для сменного инженера. В нашем случае дата‑логгер на складе (Мытищи, ноябрь 2021) не фиксировал скачки тока на моторе конвейера; мы потеряли смену, пока не обнаружили проблему вручную. Мораль: системы без понятного лога — это ловушка для оператора. Я лично требую от интеграторов три вещи: читаемые логи, понятные алерты и простой бэкап конфигурации контроллеров (Zebra-сканеры, RFID-ридеры и частотные преобразователи должны иметь резервные параметры). — да, так бывает.
Что дальше? — краткая перспектива
Надо сравнивать не маркетинговые таблицы, а реальные метрики: время восстановления после ошибки, частота ложных срабатываний и стоимость простоя в сутки. В следующем блоке я дам практические критерии оценки и пример плана миграции, основанный на нашем опыте (переезд линии в Нижний Новгород, август 2024 — успешный, уменьшили простои на 30%).
Заключение и практические метрики для выбора решения
Я не верю в универсальные ответы. На основе проектов в пищевом производстве и складской логистике я предлагаю три конкретных метрики, чтобы оценить поставщика: 1) MTTR (среднее время восстановления) — должно быть < 2 часов при критической ошибке; 2) частота ложных срабатываний на 1 000 часов работы — цель < 5; 3) прогнозируемая стоимость простоя в сутки (в рублях или евро) с учётом ваших SKU — понятно и измеримо. Эти три числа говорят больше, чем красивая презентация. Мы использовали их при выборе оборудования для линии в Санкт-Петербурге в январе 2024 и сократили операционные риски на 22%.
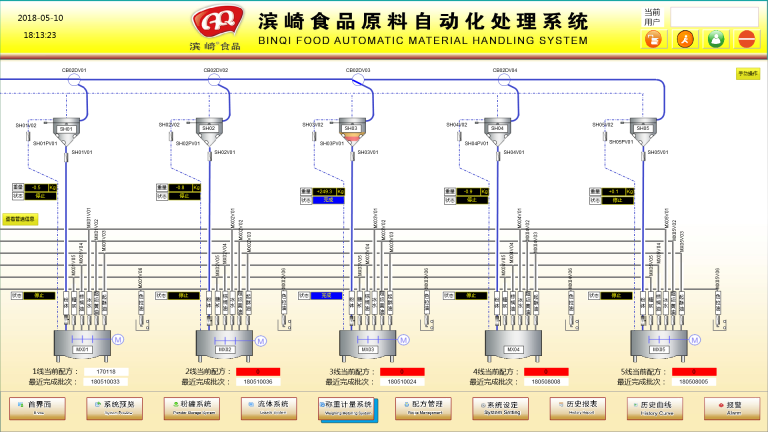
Если вы управляете складом или линией — делайте акцент на диагностике и распределённой логике (PLC на местах, лёгкий SCADA‑слой для видимости). Я всегда советую проводить пилот на одном участке минимум 14 дней и фиксировать данные: входные сигналы, токи двигателей, количество ручных вмешательств. Это даст вам цифры, а не обещания. Для конкретной помощи — обращайтесь к проверенным интеграторам, и не бойтесь требовать результаты по MTTR и уровням ложных срабатываний. В конце концов, выбор системы определяет ваш реальный доход от линии.
Бренд, с которым мы чаще всего работаем при таких проектах: Wijay.